液压凿岩机15CrMn 钢大齿轮多向模锻热挤压成形技术及模具设计
1 研究背景
1.1 液压凿岩机大齿轮的应用需求
液压凿岩机作为现代矿山、交通隧道及国防建设工程中不可或缺的高效钻孔设备,其核心传动部件大齿轮在复杂工况下承担着高扭矩传递与频繁冲击载荷的双重作用。该齿轮通常服役于高强度振动、交变应力及粉尘等恶劣环境中,对材料组织致密性、力学性能均匀性及疲劳寿命提出了严苛要求。传统采用实心锻造棒料经机加工成形的制造方式不仅材料利用率低,而且在切削过程中易切断金属流线,造成纤维组织不连续,显著降低了齿根部位的抗弯疲劳强度。为提升产品可靠性并响应国家装备制造升级的战略导向,引入先进的多向模锻热挤压成形技术,以实现高性能锻件生产。
在此背景下,应用多向模锻热挤压成形技术获得的锻件内部形成了与齿轮受力方向趋于一致的不规则纤维组织流向,显著提升了承载能力。
1.2 多向模锻热挤压成形技术的发展现状
多向模锻热挤压成形技术作为先进塑性成形技术的重要分支,近年来在复杂几何结构零部件的高效、高精度制造中展现出显著优势。该技术通过在封闭模腔内从两个或多个方向同步施加压力,实现金属材料在三维空间内的协调流动,从而有效提升锻件致密度与组织均匀性。
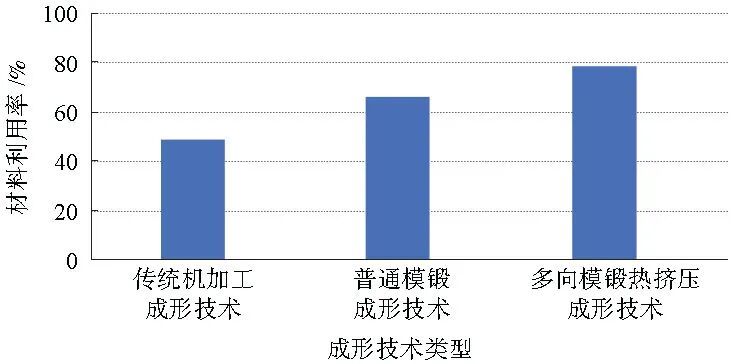
多向模锻热挤压成形技术相较于传统机加工成形技术或普通模锻成形技术,能够显著减少材料浪费,减少后续加工余量,并优化金属流线分布形式。不同成形技术下的大齿轮材料利用率如图1所示。
2 15CrMn钢的材料特性与成形适应性
15CrMn钢作为一种低合金渗碳钢,因具备较高的淬透性、良好的强韧性以及优异的冷热加工性能,在重载齿轮类零件制造中被广泛应用。该材料在调质态下具有良好的综合力学性能,屈服强度在785MPa以上,抗拉强度超过980MPa,适用于制备复杂交变应力工况下的液压凿岩机大齿轮。在高温塑性成形过程中,15CrMn钢表现出明显的应变软化与动态再结晶特征,其流变行为受变形温度、应变速率及组织演变共同影响,尤其在850~1150℃,金属流动性显著增强,有利于完整充填复杂型腔。
3 15CrMn钢大齿轮多向模锻热挤压成形技术
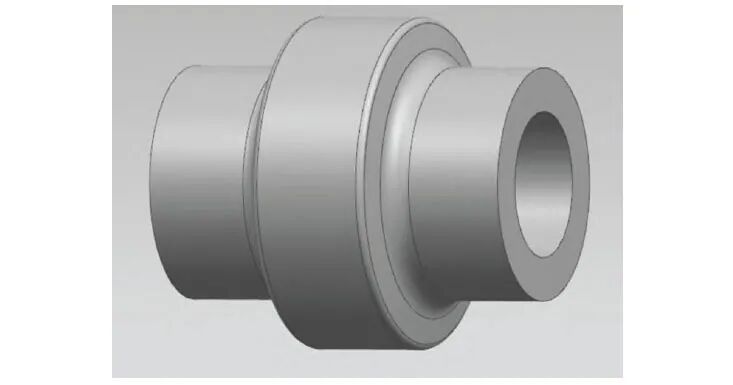
在15CrMn钢大齿轮成形技术设计中,模具结构对金属流动均匀性具有显著影响。文章针对大齿轮中心孔成形,引入平底圆弧过渡冲头结构,有效缓解了应力集中现象,降低了局部摩擦剪切效应,提高了材料向齿廓区域的流动效率。15CrMn钢大齿轮多向模锻热挤压成形技术采用多向模锻热挤压方案,避免流线交叉引发折叠缺陷,最终锻件由实心棒料转化为空心结构,材料利用率显著提升。
大齿轮多向模锻热挤压锻件如图2所示。大齿轮多向模锻热挤压技术流程如下:下料→���热→预成形镦粗→多向热挤压→抛丸清理→检查→交库。
4 15CrMn钢大齿轮沿齿廓走向不规则纤维组织流向控制策略
在15CrMn钢大齿轮多向模锻热挤压成形过程中,金属流线(纤维组织的分布状态)对锻件的力学性能具有重要影响。为提升齿轮在复杂交变载荷下的疲劳强度与抗断裂能力,须有效控制成形过程中纤维组织的流动方向,使纤维组织尽可能沿齿廓连续分布并平行于主要应力路径。研究表明,在多向加载条件下,可避免锻件内部组织出现流线交叉或折叠现象,以及出现局部应力集中问题。
冲头采用平底圆弧过渡结构,显著降低了金属径向流动阻力,避免了尖角处的滞流与折叠缺陷,同时延长了模具寿命。试验验证结果表明,经多向模锻热挤压成形的大齿轮锻件,内部纤维呈环向-径向协同分布特征,可避免出现传统自由锻造导致的无序流线。
5 15CrMn钢大齿轮模具结构设计
5.1 镶块式组合模具与可替换模芯设计
设计基于镶块式组合模具结构与可替换模芯的多向模锻热挤压成形方案,以实现大齿轮锻件在高压塑性变形过程中的均匀流动控制与局部应力释放。镶块式组合模具通过配合设计模座与模芯镶块,并采用预紧式框架结构进行装配,提升了整体刚度与对中精度。
结合可替换模芯设计理念,针对易损区域实施模块化配置,在批量生产过程中可通过快速更换磨损模芯提高成形质量,从而有效缩短停机维护时间,降低备件成本。镶块式组合模具如图3所示。
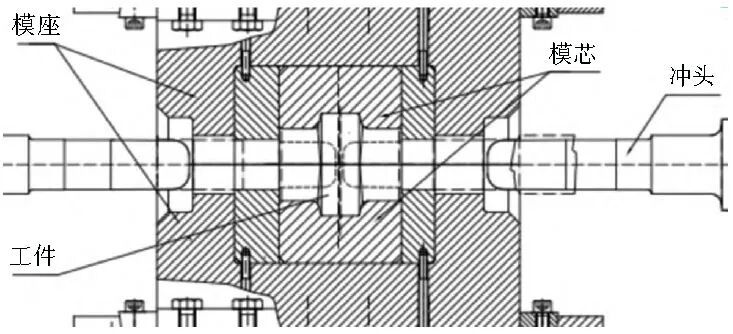
基于锻造模拟仿真平台对15CrMn钢大齿轮成形全过程进行仿真模拟,验证了该模具结构在载荷分布、材料充填完整性及应力集中控制方面的应用优势。试验结果表明,镶块式组合模具在单次服役周期内的成形件合格率提升至98%以上,模具使用寿命由初期的生产不足200件大齿轮锻件延长至生产2000件。
5.2 冲头平底圆弧过渡结构优化
在大齿轮多向模锻热挤压成形过程中,冲头结构的设计对金属流动、模具应力分布及成形质量具有重要影响。为改善成形过程中的应力集中现象并提升型腔填充能力,采用平底圆弧过渡结构对冲头进行优化设计。冲头如图4所示。
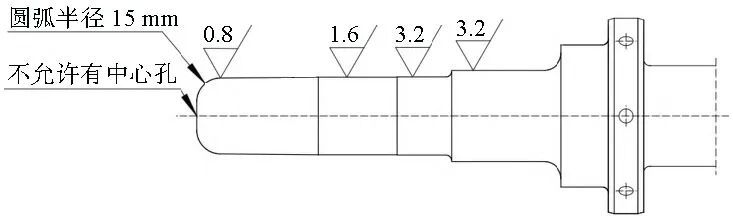
平底圆弧过渡结构利用几何形态的连续性改善金属塑性流动路径,有效缓解了传统直角过渡导致的局部应力峰值问题。研究结果表明,在高温高压条件下,金属材料在模具型腔内的流动特性受接触界面摩擦状态与几何约束共同作用,而平底圆弧过渡结构能够引导金属平稳流入复杂区域,降低折叠缺陷的发生概率,同时有利于优化纤维组织流向。此外,该结构显著改善了冲头前端的等效应力集中现象,可延缓疲劳裂纹萌生。
理论计算与仿真模拟结果表明,当圆弧半径增至20mm时,最大等效应力降至最低值;继续增大圆弧半径则会因材料回弹效应增强而使应力略有回升,呈现非线性响应特征。
综合考虑工艺稳定性与模具耐久性,建议将圆弧过渡半径设为20mm,以提高成形质量。
6 验证与结果分析
6.1 仿真模拟验证与结果分析
在大齿轮多向模锻热挤压成形过程中,精确控制金属流动行为对于实现致密组织、均匀变形及高尺寸精度具有决定性作用。基于锻压模拟仿真平台,对成形过程中的温度场、应力应变分布及材料流线演化进行模拟分析,仿真模拟结果如图5所示,载荷与模拟步关系曲线如图6所示。
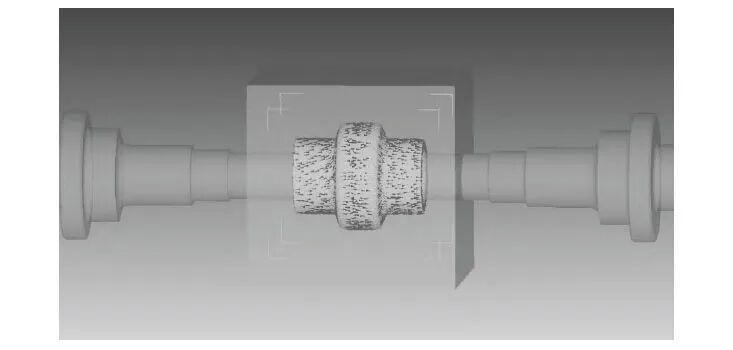
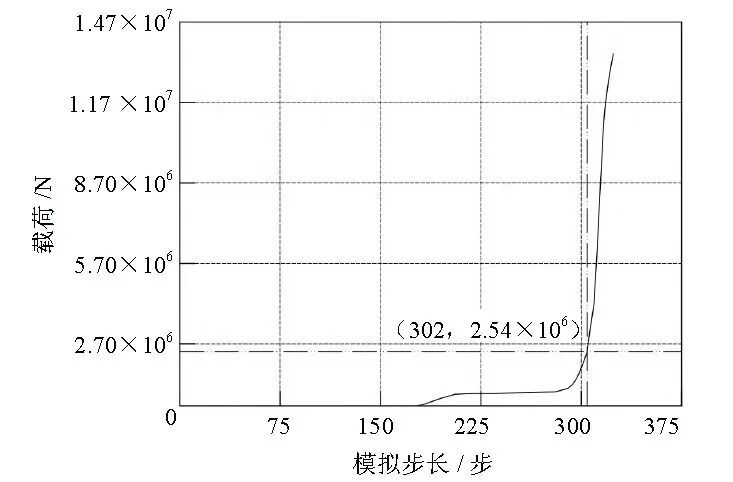
研究结果表明,在预热至200℃的模具环境中,当坯料加热至1150℃时,棒料预成形镦粗到ø95mm×162mm时,仿真模拟结果所需的设备载荷为1524/254t,基于此,选用载荷为2000/300t多向挤压机进行试验。
6.2 试验验证与结果分析
为提升设计的镶块式组合模具及可替换模芯结构在实际生产中的可行性与稳定性,开展了小批量试制试验,并结合金相分析与力学性能测试对成形件进行全面评价。试验过程中,采用多向模锻热挤压成形技术对加热至合理温度区间的15CrMn钢坯料实施多方向同步加载,有效控制了金属流动趋势,避免了单向受力导致流线折叠及出现局部拉伸缺口等缺陷,表明该区域组织均匀性得到显著提升。
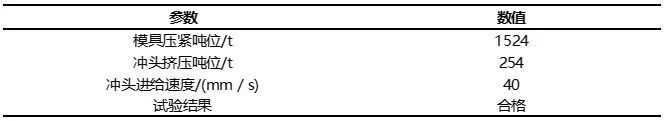
试验验证结果如表1所示。采用多向模锻热挤压成形技术后,齿部充填完整,材料利用率由传统机加工成形技术的不足50%提升至76.3%,通过试制验证,模具寿命在连续生产2000件大齿轮锻件后仍保持良好的稳定性。
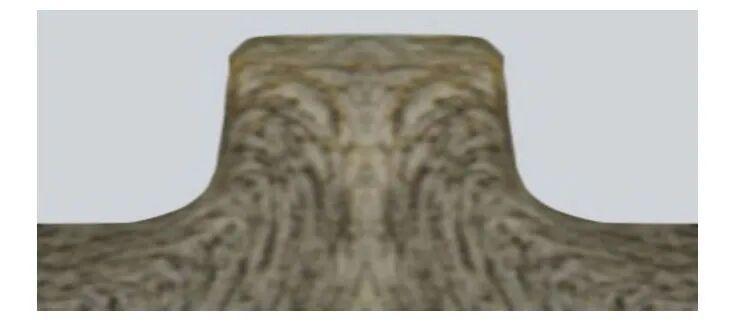
金相观察结果显示,经多向模锻热挤压成形后,大齿轮内部纤维组织沿齿廓走向形成有一定规则的流向分布,有效避免了传统机加工造成的纤维切断现象,提升了承载能力,延长了疲劳寿命。力学性能测试表明,成形件的抗拉强度较原始材料提高了约28%,屈服强度提升了32%,体现了形变强化与细晶强化的协同作用机制。大齿轮锻件局部纤维组织流向如图7所示。
7 结束语
在15CrMn钢大齿轮多向模锻热挤压成形过程中,通过仿真模拟,选用载荷为2000/300t多向挤压机,通过合理的设计优化模具及冲头结构,调整设备工艺参数,获得合格的大齿轮锻件,并且已在TAY138型凿岩机上验证其可靠性,未出现齿廓断裂现象。